WPC Ekstruziya Maşının Temperatur Parametrləri
PE ağac-plastik kompozit üçün ekstruziya temperaturu əyrisi (HDPE + ağac tozu)
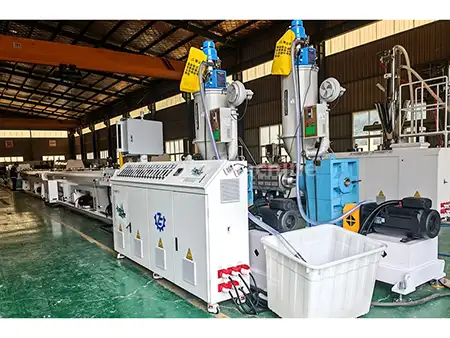
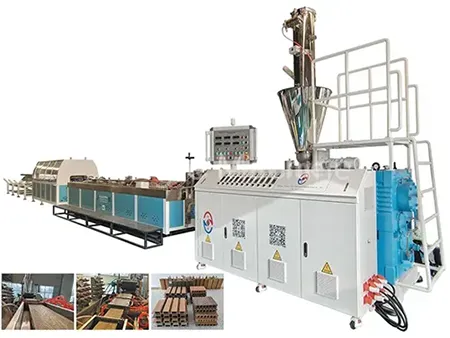
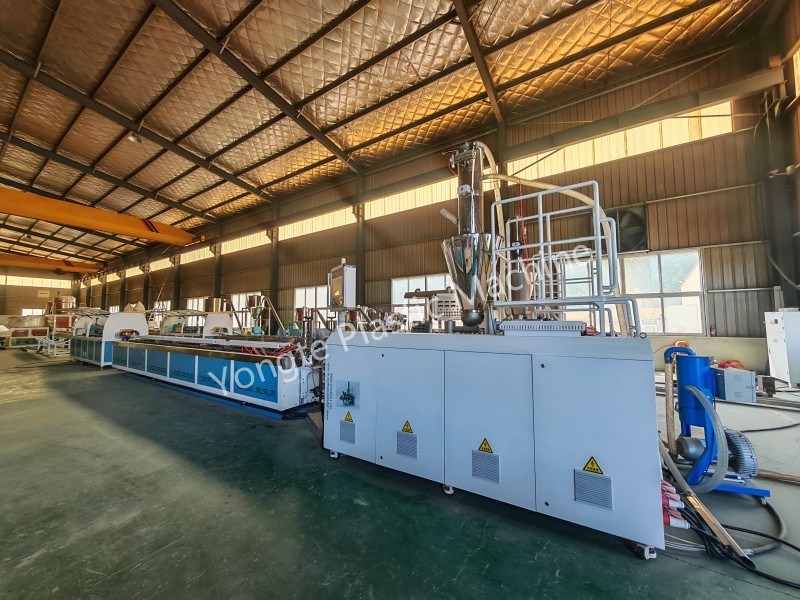
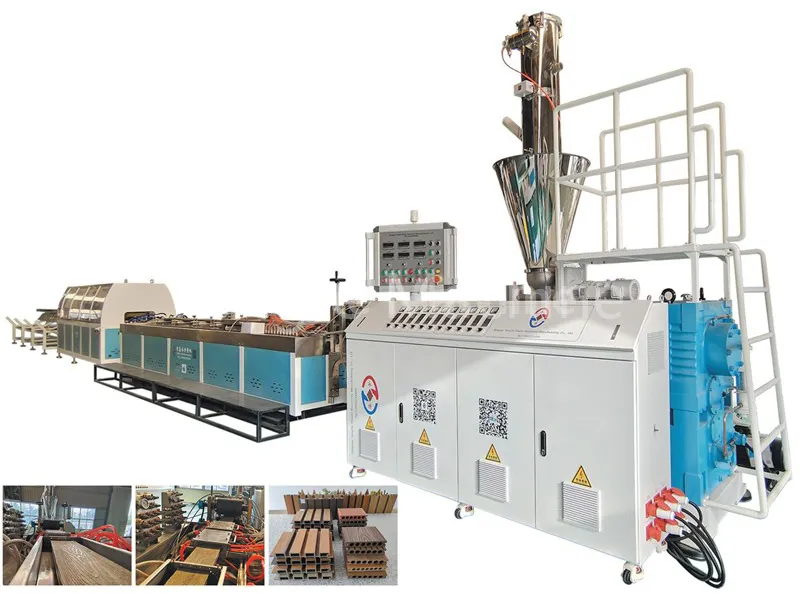
Tətbiq edilə bilən ssenarilər: PE və ağac tozu kompozit istehsal xətləri (düz cüt vintli qranulyasiya → konusvari cüt vintli / tək vintli ekstruziya qəlibləmə); PE-ağac plastik kompozitləri üçün əsas narahatlıqlar lokallaşdırılmış həddindən artıq istiləşmə, nəmlik və ağac tozunun karbonlaşmasıdır; buna görə də, materialın maksimum temperaturu tercihen 185 °C-dən çox olmamalıdır. İki mərhələli prosesdə paralel qoşa vintli qranulyasiya mərhələsi HDPE və ağac tozundan hərtərəfli qarışdırılmasını, plastikləşməsini və vahid qranulların əmələ gəlməsini təmin edir; sonrakı profilin qəliblənməsi daha sonra konusvari cüt vintli və ya tək vintli ekstruderdən istifadə etməklə həyata keçirilir. Bu seqmentləşdirilmiş emal yanaşması hər mərhələdə müstəqil temperatur nəzarətinə imkan verir və bununla da lokallaşdırılmış həddindən artıq istiləşmə riskini azaldır. PE-ağac plastik kompozitləri emal şərtlərinə çox həssasdır; bareldə və ya kalıpda həddindən artıq lokallaşdırılmış temperaturlara, xammalda qalıq rütubətə və yüksək temperaturda ağac tozunun karbonlaşmasına xüsusi diqqət yetirilməlidir. Bu cür problemlər məhsulun səthində kömür ləkələrinə, rəngin dəyişməsinə və ya hətta mexaniki xüsusiyyətlərin pozulmasına səbəb ola bilər. Nəticə etibarilə, faktiki istehsalda materialın istiliyinə ciddi nəzarət edilməlidir, maksimum temperatur 185 °C-dən çox olmamalıdır.
I. PE-WPC Ekstruziya Temperatur əyrisi (Pelletləşdirmə Mərhələsi + Profilin formalaşma mərhələsi)
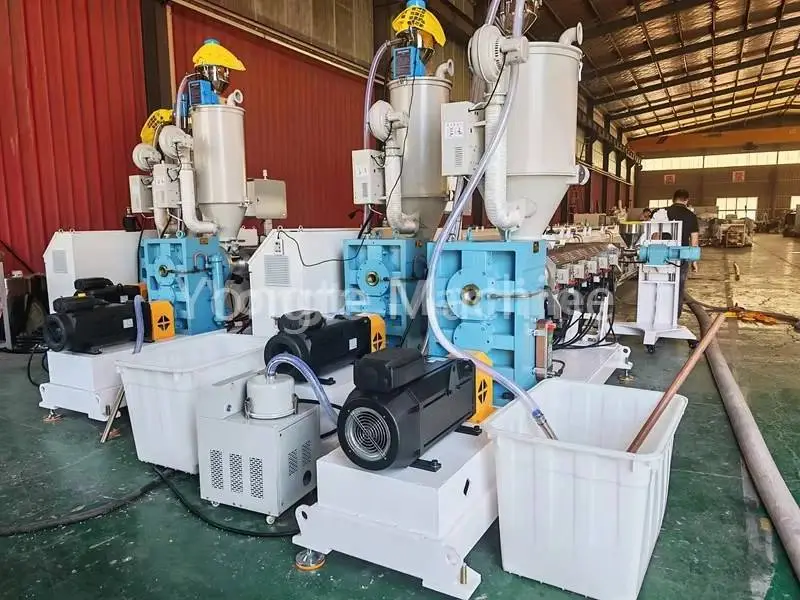
① Paralel ikiqat qranulyasiya (PE ağac qranulyasiyası, eyni istiqamətli paralel ikiqat)
Faktiki istehsalda temperatur odun tozunun tərkibi, mesh ölçüsü və HDPE ərimə axını indeksi kimi xammal parametrlərinə əsaslanaraq dəqiq tənzimlənməlidir: odun tozunun əlavə nisbəti nə qədər yüksək olarsa, emal çətinliyi bir o qədər çox olar, lokallaşdırılmış istilik yığılmasının qarşısını almaq üçün plastikləşdirmə mərhələsində temperaturun sabitliyinə daha yaxından nəzarət etmək lazımdır; ağac tozunun mesh ölçüsü daha incə olduqda, xüsusi səth sahəsi artır, karbonlaşma ehtimalını artırır, bu da homogenləşmə mərhələsində temperatur diapazonunun müvafiq şəkildə azaldılmasını tələb edir. Bundan əlavə, yastı ikiqat qranulyasiya mərhələsində su təchizatına nəzarət xammalın ilkin təmizlənməsi mərhələsindən həyata keçirilməlidir; ağac tozunun zavoda daxil olması zamanı onun rütubəti yoxlanılmalı, 5%-dən çox olduqda isə qurutma müalicəsi aparılmalıdır; əks halda, ekstruder barrelinə daxil olan nəm yüksək temperaturda buxar qabarcıqları yarada bilər ki, bu da qranulyasiyanın vahidliyini poza bilər və sonrakı ekstruziya qəlibi zamanı son ekstrüde edilmiş məhsullarda daxili məsamə qüsurlarına səbəb ola bilər.
Qidalanma portundan başlığa qədər silindr uzunluğu, hər °C
|
sektor |
Zona 1 (Əlavə) |
Zona 2 |
Zona 3 |
Zona 4-6 |
Zona 7-8 |
Zona 9 |
Öl başı |
|
qəbulu |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
əsas məqamlar:
· Taxta tozunun vaxtından əvvəl yumşalmasının və vint çubuğuna yapışmasının qarşısını almaq üçün qidalanma hissəsini çox yüksək qoymayın ki, bu da körpülərə və ya çubuqların dolanmasına səbəb ola bilər.
· 3-5-ci zonalar temperaturun tədricən artırıldığı əsas qarışdırma bölməsini təşkil edir;
· Ərimə kəsmə zonasında temperaturun yüksəlməsini azaltmaq üçün burun başlığını bir qədər aşağı salın;
· Uzun müddət ərzində ərimə temperaturu 185 °C-dən çox olmamalıdır; əks halda, ağac lifləri sürətlə karbonlaşmaya məruz qalacaq, nəticədə qara ləkələr və kəskin tütünə bənzər qoxu yaranacaq.
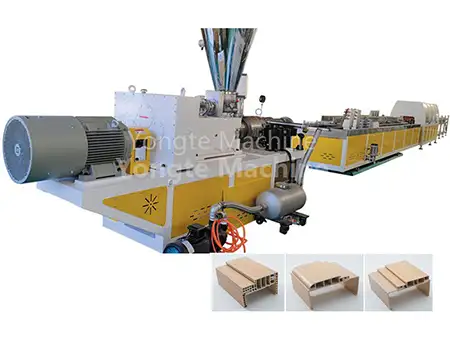
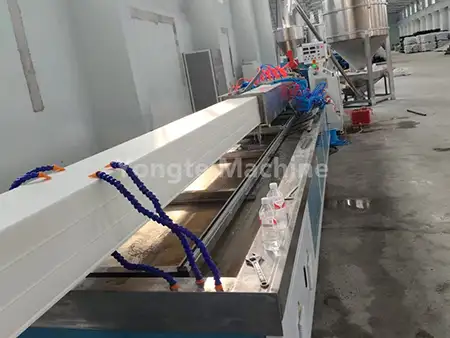
② Formalaşdırıcı maşın (konusvari qoşa vintli SJSZ və ya tək vintli, taxta-plastik qranullardan istifadə edərək plitələrin/profillərin ekstrüzyonu üçün)
Konik qoşa vintli EkstruderTemperatur Parametrləri Cədvəli
|
parametr növü |
Yükləmə bölməsi (Vahid: °C) |
Sıxılma diapazonu (vahid: °C) |
Egzoz bölməsi (vahid: °C) |
Ölçmə diapazonu (vahid: °C) |
Baş temperaturu (vahid: °C) |
Kalıbın temperaturu (vahid: °C) |
Ölçülən ərimə temperaturu (vahid: °C) |
|
Temperaturu təyin edin |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tək Vintli Ekstruziya üçün Temperatur Parametrləri Cədvəli (Birgə ekstrüde edilmiş Səth Qatı / Sadə Profil)
|
Parametr kateqoriyası |
Yükləmə bölməsi (Vahid: °C) |
Sıxılma diapazonu (vahid: °C) |
Ölçmə diapazonu (vahid: °C) |
Baş temperaturu (vahid: °C) |
Kalıbın temperaturu (vahid: °C) |
|
dəyəri təyin edin |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Temperaturun İş Prinsipləri
1. Temperaturun təyin edilməsi ərimənin faktiki temperaturuna bərabər deyil; ərimə temperaturunun faktiki ölçülərini yerinə yetirmək üçün ərimə zondundan istifadə etmək vacibdir. Vidanın kəsilməsi nəticəsində yaranan istilik əmələ gəlməsi səbəbindən ölçülmüş ərimə temperaturu adətən təyin olunmuş temperaturu 5-12 °C keçir.
2. Egzoz bölməsində temperatur çox yüksək təyin edilməməlidir. Bu bölgədə, odun tozunun içərisində adsorbsiya edilmiş su buxarı və aşağı molekulyar ağırlıqlı uçucu maddələr böyük miqdarda buraxılır; bu zonada temperatur həddən artıq yüksək olarsa, qazlar ərimiş materialdan davamlı olaraq çıxa bilməz, bu da ərimənin köpüklənməsinə və odun tozunun səthinin istilik deqradasiyasına səbəb ola bilər ki, bu da karbonlaşma ilə nəticələnir.
3. Ərinmiş materialın qəlib boşluğuna daxil olarkən kifayət qədər axıcılığını saxlamasını təmin etmək, bununla da hamar doldurulma və qəliblənməni asanlaşdırmaq və məhsulun səthində qeyri-kafi axıcılıq nəticəsində yaranan çuxur qüsurlarının əmələ gəlməsini azaltmaq üçün qəlibin temperaturu ölçü bölməsindəki temperaturdan bir qədər yüksək olmalıdır; bununla belə, qəlib temperaturu həddindən artıq yüksək olmamalıdır, çünki həddən artıq yüksək qəlib temperaturu ərimiş materialın səth qatının soyuma sürətini azaldacaq, materialın qəlib səthinə yapışmasına (qəlibin yapışmasına) gətirib çıxaracaq və materialın uzun müddət qaldığı yerlərdə materialın yığılması və yanma izləri ilə nəticələnə bilər.
Əlaqədar Xəbərlər
- Rezin suvarma borularının ənənəvi suvarma borularına qarşı üstünlükləri
- Yongte WPC örtük zavodu üçün açar təslim Layihə Xidmətini təmin edə bilərmi?
- 200x50mm təkrar emal edilmiş bərk plastik taxta maşını uğurla sınaqdan keçirildi
- Birgə ekstruziya ilə Yongte WPC Sütun hazırlayan maşın uğurla sınaqdan keçirilir
- Ağac-plastik kompozit (WPC) məhsulları istehsal etmək üçün plastik film tullantılarından necə istifadə etmək olar?
- Kauçuk köpüklü su keçirən boruların tətbiqi
Mənə bir mesaj buraxın