Niyə PE Boru Ekstruderini 33:1 L/D ilə təchiz edirik?
PE su borularının istehsalı üçün 33:1 L/D nisbətində ekstruderdən istifadənin üstünlükləri
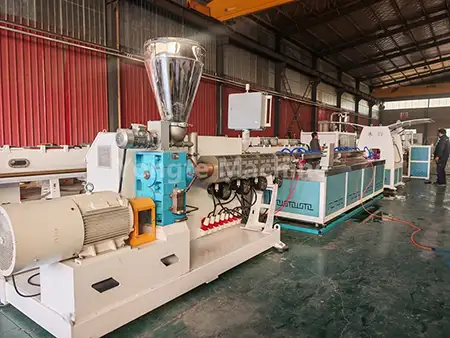
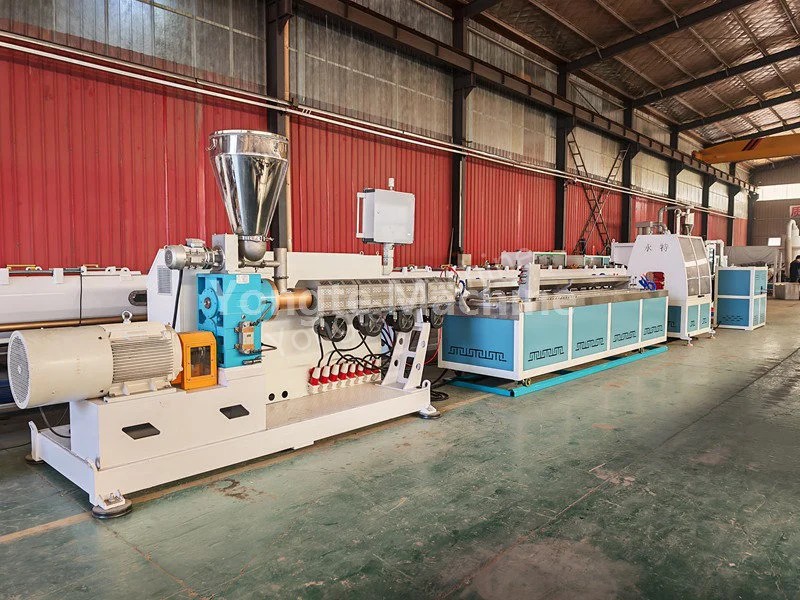
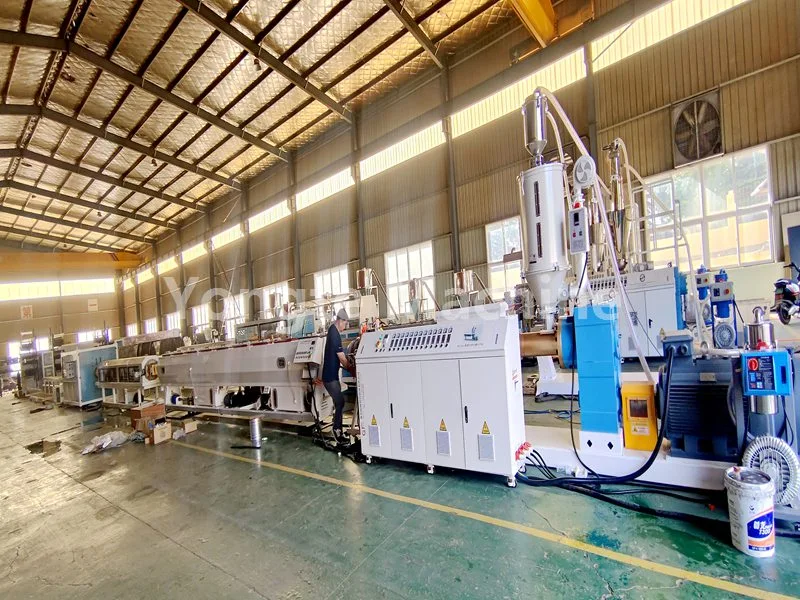
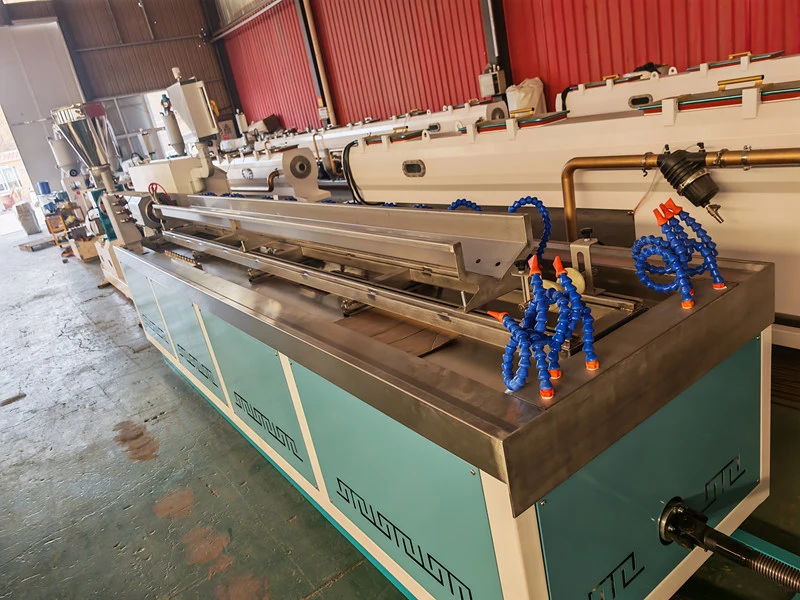
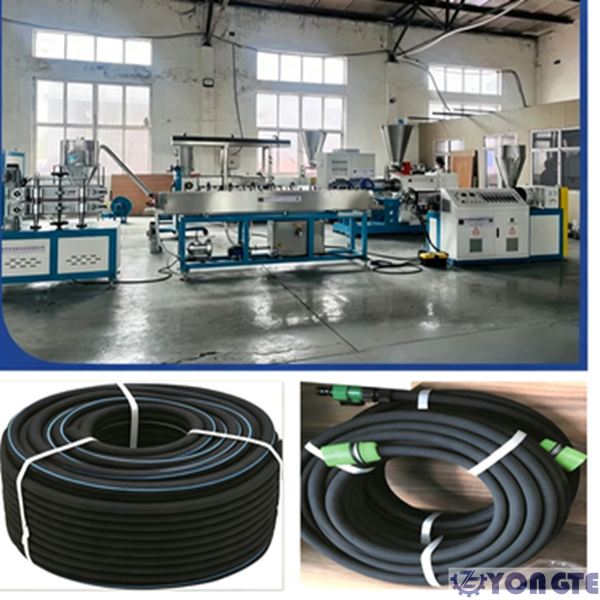
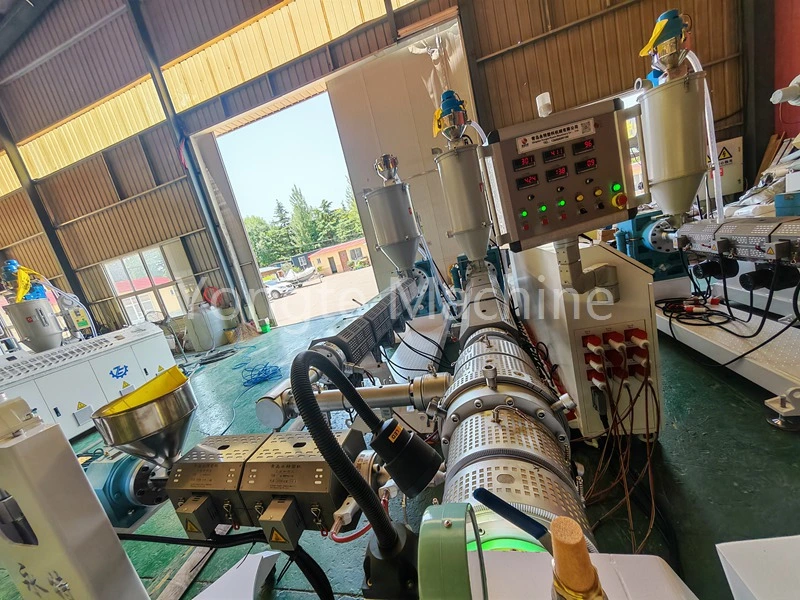
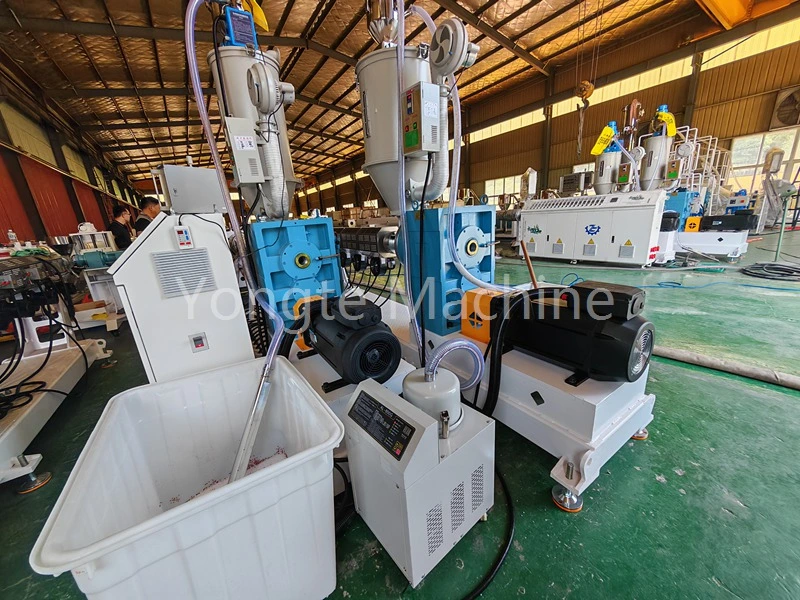
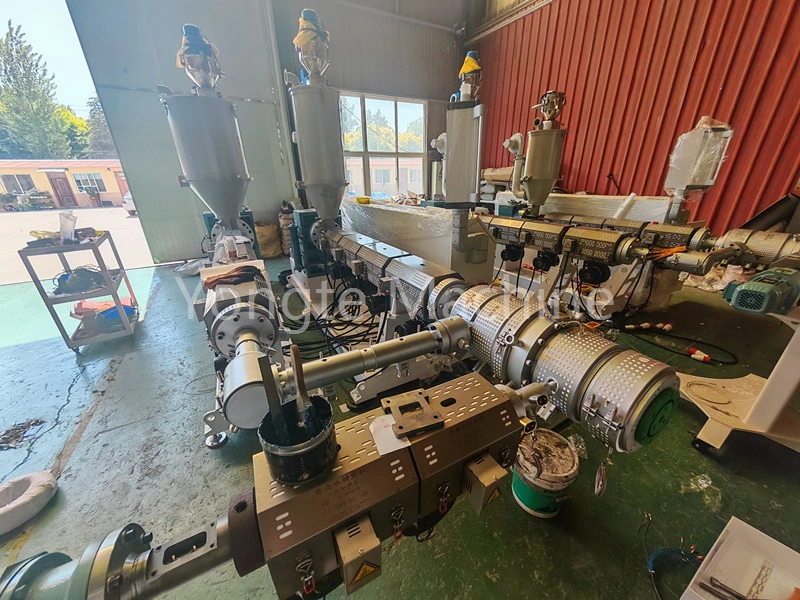
Şirkətimiz PE boru istehsalı avadanlığının istehsalında ixtisaslaşmışdır. PE boru ekstruziya proseslərinin tələblərinə cavab vermək üçün biz uzunluğu-diametr nisbəti 33:1 olan bir sıra ekstruderləri işə saldıq, o cümlədən SJ65/33 16–63 mm PE boru avadanlığı, SJ75/33 75–160 mm PE boru istehsal xətti, SJ90/33 PE boru xətti, ekstruziya xətti 160–33 mm. SJ120/33 300–500 mm PE boru istehsalı avadanlığı. Bu avadanlıq seriyası faktiki istehsal tətbiqlərində çoxsaylı üstün üstünlüklər nümayiş etdirərək, istehsal müəssisələrinə boruların keyfiyyətini artırmağa və istehsalın səmərəliliyini optimallaşdırmağa imkan verir.
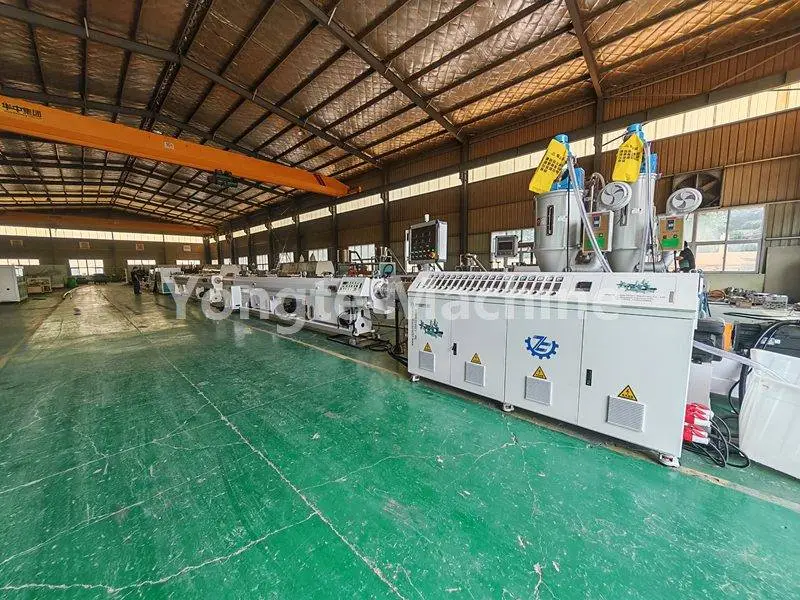
Aşağıdakı bölmə müxtəlif perspektivlərdən ətraflı icmal təqdim edir.
I. Plastifikasiya və qəlibləmənin üstünlükləri
1. Hərtərəfli ərimə ilə kristallaşma nöqtələrinin və əriməmiş hissəciklərin əmələ gəlməsi minimuma endirilir. Uzadılmış vida hərəkəti, HDPE hissəciklərinin tədricən əriməsinə imkan verən materialın barel içərisində optimal qalma müddətini təmin edir. Bu, bərk vəziyyətdən ərimiş vəziyyətə daha hamar bir keçidi asanlaşdırır və lokallaşdırılmış əriməmiş materialın qarşısını alır. Bundan əlavə, borunun hamar daxili və xarici səthləri pin dəliklərinin və kristallaşma qüsurlarının baş verməsini azaldır və bununla da borunun qopması riskini azaldır.
2. PE su təchizatı boruları üçün rəngli masterbatch-ə karbon qarasının əlavə edilməsi - təkrar emal edilmiş materialın effektiv dispersiyası ilə birlikdə - qocalma əleyhinə performansı artırır; bir çox istehsal xətləri təkrar emal olunmuş materialdan da istifadə edir. 33:1 vintli qarışdırıcı, karbon qarasının vahid dispersiyasını təmin etmək, qara ləkələrin yığılmasını minimuma endirmək və bununla da boruların uzunmüddətli hava şəraitinə davamlılığını təmin etmək üçün kifayət qədər qarışdırma vuruşunu təmin edir. Bundan əlavə, təkrar emal edilmiş materialın istifadəsi üstün ərimə homojenliyi ilə nəticələnir.
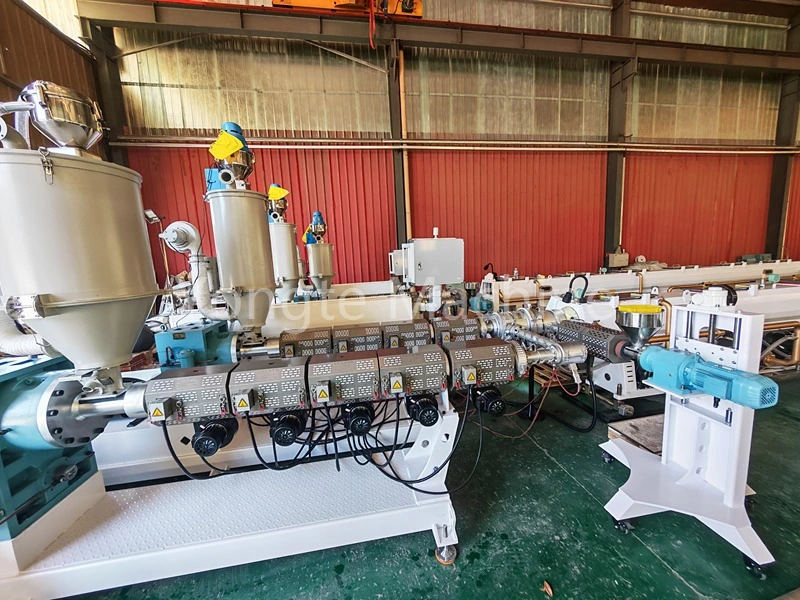
2. Sabit ərimə təzyiqi borunun yüksək ölçülü dəqiqliyini təmin edir.
1. Daha uzun ölçmə bölməsi ekstruziya pulsasiyasının azalması ilə nəticələnir. Uzun vidalı ekstruderdə daha uzun ölçmə bölməsi ilə ərimə ölçmə bölməsində daha hərtərəfli sabitləşir və tamponlanır, bu, ərimə təzyiqində daha kiçik dalğalanmalara, sabit axıdma axını sürətinə və ekstrüde edilmiş boruların üstün ölçülü konsistensiyasına səbəb olur.
2. Vahid divar qalınlığı və idarə oluna bilən eliptiklik, sabit təzyiq performansı ilə birləşərək, boru məhsulları üçün birbaşa divar qalınlığının sıx toleranslarına və aşağı elliptikliyə səbəb olur. PE təzyiq boruları təzyiq daşıyan boru materiallarıdır; vahid divar qalınlığı halqanın sərtliyi və statik hidrostatik möhkəmlik tələblərinə uyğunluğu təmin etmək, bununla da son məhsul yoxlamalarında nasazlıq dərəcəsini azaltmaq və bu boruları uzunmüddətli, davamlı və sabit istehsal əməliyyatları üçün ideal hala gətirmək üçün çox vacibdir.
III. Geniş proses diapazonu və güclü istehsal uyğunluğu
1. İstehsal gücünü artırmaq üçün daha böyük potensial var. 30:1 vida ilə müqayisədə, 33:1 vida eyni vida diametri altında daha yüksək ekstruziya sürətinə və artan məhsuldarlığa imkan verir və vahid vaxt başına istehsal gücünü əhəmiyyətli dərəcədə artırır. Eyni zamanda, 38:1 və ya 40:1 vintləri ilə əlaqəli həddindən artıq kəsmə gərginliyindən qaçınır və bununla da həddindən artıq kəsmənin mənfi təsirlərini azaldaraq istehsalın artımını təmin edir.
2. Xammal dəyişkənliyinə yüksək dözümlülük: Xammal partiyasının xüsusiyyətlərində və ya təkrar emal edilmiş material nisbətində kiçik dəyişikliklər olduqda, proses daha asan tənzimlənə bilər, keyfiyyət dəyişkənliyi ehtimalını azaldır və bununla da istehsal qüsurlarına qarşı dözümlülüyü artırır.
IV. PE materiallarının mexaniki xüsusiyyətlərini qorumaq üçün termal deqradasiyanın azaldılması
· HDPE həddindən artıq kəsmə altında istilik əmələ gəlməsinə həssasdır: >36:1 nisbətində uzun vintlərlə müqayisədə, 33:1 vida nisbəti qalma müddətinin həddindən artıq uzun olmamasını təmin edir. Nəticə etibarilə, barel daxilində materialın yaşadığı istilik tarixçəsi və kəsmə profili orta səviyyədə qalır və bu, kəsmə istiliyinin effektiv şəkildə idarə olunmasına imkan verir. Bu yanaşma molekulyar zəncirin kəsilməsinin qarşısını alır, boruların dartılma gücü və hidrostatik təzyiq göstəricilərinin pisləşməməsini təmin edir və borularda kövrəklik, saralma və ya kömür hissəciklərinin yaranmasının qarşısını alır.
Bir sözlə: plastikləşdirmə kifayətdir, lakin PE-ni "bişirməyəcək".
V. Avadanlığın Ümumi Xərc Effektivliyi (Mühəndislik Perspektivindən)
· 30:1 nisbəti ilə müqayisədə, bu variant məhsulun keyfiyyətinin daha yüksək həddi təklif edir, plastikləşmə keyfiyyətinin yaxşılaşdırılması və ərimələrin vahidliyi üçün daha böyük marja ilə onu böyük diametrli PE borular, yüksək sürətli istehsal xətləri və xarici təzyiqə davamlı boru kəmərləri üçün uyğun edir.
· 38/40:1 ilə müqayisədə 33/1 variantı daha az elektrik enerjisi istehlakı, azaldılmış enerji istifadəsi, daha az vint aşınması, aşağı texniki xidmət xərcləri və həddindən artıq istiləşmə nəticəsində yaranan deqradasiyaya qarşı təkmilləşdirilmiş müqavimət təklif edir. Nəticə etibarilə, HDPE təzyiqli boru sənayesi istehsal gücünü, məhsulun keyfiyyətini və enerji səmərəliliyini tarazlayan üstünlük verilən standart spesifikasiya kimi 33:1-i geniş şəkildə qəbul edir.
Xülasə
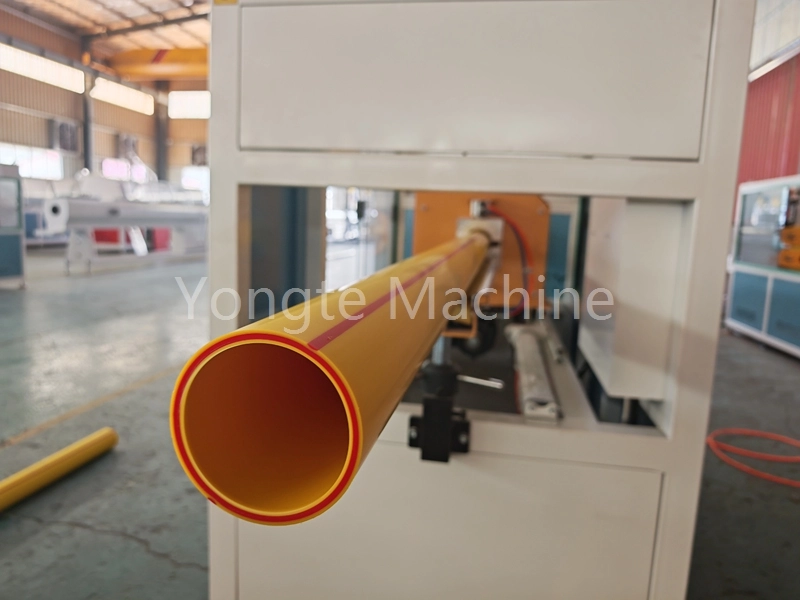
PE su təchizatı borularının istehsalı üçün nəzərdə tutulmuş 33:1 uzunluq-diametr nisbətində PE boru ekstruderi materialın hərtərəfli plastikləşməsini təmin edir, ərimə fazası daxilində karbon qara və təkrar emal edilmiş materialın vahid dispersiyasını təşviq edir, lokal yığılma nəticəsində yaranan performans dalğalanmalarının qarşısını alır, sabit ərimə təzyiqini saxlayır və boru qalınlığında yüksək dəqiqliyə nail olur. İstehsal gücünü qoruyarkən, bu ekstruder kəsmə istiliyini effektiv şəkildə idarə edir, HDPE-nin deqradasiyasının qarşısını alır və boruların hidrostatik gücünə və hava müqavimətinə zəmanət verir. Bundan əlavə, o, güclü proses uyğunluğu təklif edir, məhsulun keyfiyyətini istehsal xərcləri ilə balanslaşdırır və onu HDPE təzyiqli boru istehsal xətləri üçün üstünlük təşkil edir.
Əlaqədar Xəbərlər
- Rezin suvarma borularının ənənəvi suvarma borularına qarşı üstünlükləri
- Yongte WPC örtük zavodu üçün açar təslim Layihə Xidmətini təmin edə bilərmi?
- 200x50mm təkrar emal edilmiş bərk plastik taxta maşını uğurla sınaqdan keçirildi
- Birgə ekstruziya ilə Yongte WPC Sütun hazırlayan maşın uğurla sınaqdan keçirilir
- Ağac-plastik kompozit (WPC) məhsulları istehsal etmək üçün plastik film tullantılarından necə istifadə etmək olar?
- WPC Ekstruziya Maşının Temperatur Parametrləri
Mənə bir mesaj buraxın