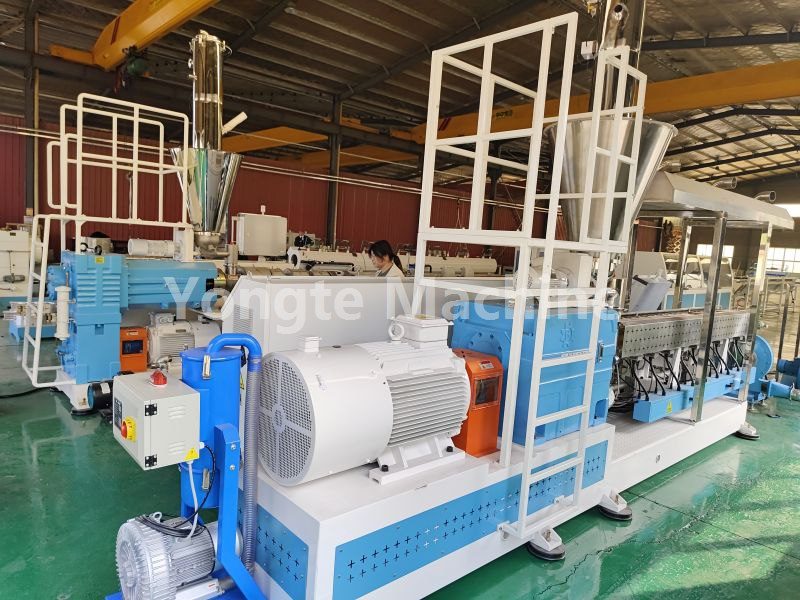
WPC Pelletizing Machine üçün Sökülməsi və Quraşdırılması Paralel Cüt Vida
SH75 Paralel İki Vidalı Sökülmə və Quraşdırma Bələdçisi
WPC qranullaşdırma maşınının istismarı zamanı vint və silindr dəstinin aşınması səbəbindən texniki xidmət tələb olunarsa, istifadəçi bu komponentləri sökməli və yenidən yığmalıdır. SH75 modul düz cüt vintli maşının sökülməsi və yığılması prosedurları müəyyən edilmiş əməliyyat prosedurlarına ciddi uyğun olaraq həyata keçirilməlidir; bu əməliyyatlarda iştirak edən bütün işçilər əvvəlcədən əməliyyat spesifikasiyası ilə tanış olmalı və təhlükəsizlik qəzalarının və ya düzgün işləməməsi nəticəsində avadanlığın zədələnməsinin qarşısını almaq üçün müvafiq qoruyucu tədbirlər görməlidirlər. Yongte mühəndis komandası tərəfindən təmin edilən düz iki vintli maşının sökülməsi və yığılması təlimatı yalnız operatorlar üçün istinad kimi nəzərdə tutulub.
Tətbiq olunur: Yongte WPC Pelletizing SH75 Paralel İki Vidalı Ekstruder – Tikinti bloku tipli paralel qoşa vintli yivli komponentlər (daşıma blokları, yoğurma blokları, kəsmə blokları). Quraşdırma zamanı iki vint arasında düzgün faza əlaqəsini təmin etmək üçün bu komponentlər sol və sağ vintlər ilə cüt-cüt işlədilməlidir və bununla da komponent müdaxiləsinin və ya faza sapmasının səbəb olduğu avadanlığın anormal işləməsinin qarşısını almaq lazımdır.
Hər hansı bir işə başlamazdan əvvəl LOTO (Lockout/Tagout) proseduruna ciddi şəkildə əməl edilməlidir: bütün enerji mənbələri ayırılmalı və şəxsi zədələrin və ya təsadüfən işə düşmə nəticəsində yaranan avadanlığın zədələnməsinin qarşısını almaq üçün avadanlığın tamamilə bağlandığı təsdiq edilməlidir.

1, Hazırlıq
1. Alətlər və istehlak materialları
· Xüsusi təyinatlı vint çıxarma aləti, hidravlik çəkmə qurğusu/pres, mis çubuq, mis kürək, mis məftil fırça, taxta çəkic (yivli blokun iş səthinə polad çəkiclə birbaşa vurmaq qadağandır)
· Tork açarı, altıbucaqlı açar, yüksək temperaturda yapışmaya qarşı yağ (molibden disulfid yüksək temperaturlu sürtkü yağı), marker qələm, yüksək temperatura davamlı əlcəklər, təmiz taxta blok / rezin yastıq
· Təmizləyici vasitə, sıxılmış hava, qoruyucu eynək
2. İşdən əvvəl bağlanma (Vida bareldən çıxarılmazdan əvvəl)
1. Maşını söndürməzdən əvvəl onu təmizləyici vasitə ilə yaxşıca təmizləyin və bütün materialı çəndən boşaltmağa çalışın.
2. Təhlükəsiz temperatura qədər soyudun; enerji təchizatını ayırın, xəbərdarlıq işarəsi qoyun və ərazini kilidləyin; istilik, qidalanma və vakuum sistemlərini söndürün.
3. Maşın başlıqını, çox deşikli lövhəni, qızdırıcı bobin, termocüt, vakuum qapaq lövhəsi və qidalanma portunu çıxarın.
4. Vida lüləsindəki seqmentli flanş boltlarını gevşetin; bütün qoşa vintli montajı çıxarmağa hazırlayın.
2, Tam vida çıxarılması (öncədən proses)
1. Azaldıcı sürət qutusunun çıxış ucun muftasını ayırın; sol və sağ vintlərin və spline fazasını qeyd edin (bu, səhv quraşdırma mərhələsinin komponentlərə zərər verməsinin qarşısını almaq üçün vacibdir).
2. Əməliyyat / Hidravlik qurğu: iki vintin çıxarılmasını üfüqi olaraq sinxronlaşdırın; hər iki vintin paralel bağlanmasını təmin edin – onları bir tərəfdən güclə çəkməyin.
3. Taxta blokun üzərinə qoyun; vintini asılmış vəziyyətdə saxlayın ki, o, yerlə birbaşa təmasda olmasın, bu, iplik profilinə zərər verə bilər.
4. Materialları hələ isti halda təmizləyin: karbidləri çıxarmaq üçün mis kürək və mis fırçadan istifadə edin; material yivli blok və mandrel arasında ilişib qalarsa, sökülməzdən əvvəl materialı yumşaltmaq üçün lokallaşdırılmış, vahid istilik tətbiq edin; komponenti intensiv lokallaşdırılmış istiliyə məruz qoymaq qəti qadağandır.

3, Yivli blokun (komponentin) sökülməsi proseduru (maşın başlığından reduksiya qutusunun ucuna doğru ardıcıl olaraq sökün)
Ardıcıllıq: Ön kilid qozu → Radial saxlama halqası → Hər bir yivli komponent dəsti
1. Qabaq bağlama qaykasını gevşetin (adətən içəridən yivlənir – ipin istiqamətini tərsinə çevirməyin); sonra kilid qozunu, sıxma yuyucusunu və yerləşdirmə halqasını çıxarın.
2. Yivli bloklar qrupunu qrup üzrə çıxarın, sonra qoşalaşmış A/B vida komponentlərini eyni mövqedən çıxarın; hər bir komponent qrupunu marker qələmi ilə qeyd edin – mövqe nömrəsini + yan (ön/arxa) + vida istiqamətini (sol/sağ) göstərən; montaj ardıcıllığı diaqramını sənədləşdirmək üçün fotoşəkil çəkin.
3. Yivli blok mandreldə ilişib: Mis çubuğun köməyi ilə eksenel presləmə üçün xüsusi alətlərlə birləşdirilmiş hidravlik presdən istifadə edin; yivli səthə bucaq altında vurmaq və ya əymək qəti qadağandır; komponentin iş səthini oksiasetilen məşəli ilə birbaşa qızdırmaq da qəti qadağandır.
4. Tamamilə söküldükdən sonra: əsas pin şnurunu, nüvə sancağının xarici diametrini və komponentin daxili splayn yivini təmizləyin; yığılmış karbon yataqlarını və ya bərkimiş materialı çıxarın; splaynı aşınma, çatlar və ya qırılma üçün yoxlayın.
5. Komponentin yoxlanılması: İp profillərində və birləşmə səthlərində aşınma, həmçinin çuxur və ya çatlar olub olmadığını yoxlayın; həddindən artıq köhnəlmiş komponentlər dərhal sökülməlidir; üyüdülməsi və ya təmiri qadağandır; belə komponentlər maşına yenidən yüklənməməlidir.

4, Yivli blok montajı (orijinal çertyojlara və ya işarələrə uyğun olaraq, sürət qutusunun ucundan maşının baş ucuna doğru tərs yığılır)
1. Əsas mandrel splaynı və komponentin daxili şnurunu təmizləyin; yüksək temperaturda yapışmaya qarşı nazik bir təbəqə tətbiq edin (istehsal zamanı karbonlaşmış materialın yığılmasının qarşısını almaq üçün qalın təbəqə tətbiq etməyin).
2. Yivli blokları markalanma sırasına uyğun olaraq ardıcıllıqla yerləşdirin; onları cüt-cüt quraşdırın, A və B vintlərinin bağlanma fazalarının hizalanmasını təmin edin; komponentin son üzlərinin heç bir boşluq olmadan bir-birinə möhkəm basıldığından və splaynın tam yerində oturduğundan əmin olun.
Daşıyıcı blok, yoğurma bloku və kəsici blok müəyyən bir istiqamətə malikdir və əks istiqamətdə quraşdırılmamalıdır; yoğurma blokunun fırlanma istiqaməti və bucağı prosesin təsvirlərinə ciddi şəkildə uyğun olmalıdır.
Quraşdırılmış hər bir dəst üçün iki vinti əl ilə çevirin ki, heç bir tıxanma və qırıntı olmadan hamar bir şəkildə bağlanmasını təmin edin.
3. Yerləşdirmə halqasını və sıxma yuyucusunu ardıcıllıqla quraşdırın, sonra ön tərəfdəki kilid qozunu sıxın.
4. Bağlayıcı qaykanı müəyyən edilmiş fırlanma momentinə qədər sıxın (75 Nm; ümumiyyətlə istehsalçının tövsiyə etdiyi fırlanma momentinə istinad edin; 2-3 ayrı addımda diaqonal qabaqcadan bərkitmə tətbiq edin – hamısını bir anda sıxmayın).
5. Quraşdırma tamamlandıqdan sonra iki vinti əl ilə tənzimləyin: heç bir tıxanma və ya anormal döymə səsləri olmadan hamar, davamlı fırlanma təmin edin; iki vint arasında metal sürtünmə olmamalıdır.
6. Doğrulama: Komponentin ardıcıllığını, istiqamətini və miqdarını yoxlamaq üçün orijinal montaj fotoşəkilləri ilə müqayisə edin.

5, Barelin yenidən yığılması
1. Barelin içini hərtərəfli təmizləyin; kolun karbonlaşdırılmış materialdan təmizləndiyinə əmin olun və kolun aşınmasını yoxlayın.
2. İki vint sabit faza ilə torlu qalır; barel üfüqi sinxron şəkildə itələdikdə, müqavimət dərhal aşkar edilir və maşın həddindən artıq güc altında işlədilməlidir.
3. Arxa muftanı quraşdırın, onu əvvəllər qeyd olunmuş splayn fazası ilə hizalayın və birləşdirici qolu və yerləşdirmə pinini bərkidin.
4. Hər bölmə üçün lülə flanşlarını yenidən quraşdırın və flanş boltlarını diaqonal mərhələlərlə sıxın.
5. Bərpa qızdırıcısı, termocüt, vakuum portu, qidalanma bölməsi, maşın başlığı

6, Test Run Təftişi
1. Bütün naqil birləşmələrini bərpa edin, LOTO-nu söndürün, mili aşağı sürətlə əl ilə bir neçə döngəyə çevirin və anormal sürtünmə səslərinin olmadığını təsdiqləyin.
2. Yüksüz, aşağı sürətlə qaçış testini həyata keçirin, cərəyan və vibrasiyaya nəzarət edin; heç bir anormallıq aşkar edilmirsə, temperaturu artırın; temperatur yüksəldildikdən sonra təkrar yoxlama üçün başqa bir dönər testini həyata keçirin (çünki avadanlıq istilik genişlənməsi səbəbindən tıxanmağa meylli ola bilər).
3. Aşağı sürətli qidalanma ilə sınaq istehsalının aparılması; tork və təzyiq dalğalanmalarına nəzarət etmək; anormallıqların olmadığını təsdiqləyin.

7. Əsas risklər və əks göstərişlər (75 ikili yüksək tezlikli nasazlıq nöqtəsi)
1. ❌ Yivli blokun iş səthinə polad çəkiclə vurmaq qadağandır; bu, kənarın qırılmasına və ya ərinti təbəqəsinin itirilməsinə səbəb ola bilər ki, bu da dərhal hurdaya səbəb ola bilər.
2. ❌ Mühərrikin məcburi fırlanmasına səbəb olan səhv faza quraşdırılması: sıxac blokunun birbaşa sökülməsi və ya lülə kolunun cızılması.
3. ❌ Yivli blokun son səthində montajdan əvvəl karbon çöküntüləri və ya dəmir qırıntıları varsa → bu, səthin zədələnməsinə və ya komponentin bağlanmasına səbəb ola bilər ki, bu da növbəti sökülmə dövrü ərzində komponentin çıxarılmasını qeyri-mümkün edir.
4. ❌ Həddindən artıq və ya qeyri-kafi kilidləmə qaykasının fırlanma momenti: Qeyri-kafi fırlanma momenti komponentlərin sürüşməsinə və ya qırılmasına səbəb ola bilər; həddindən artıq fırlanma momenti növbəti sökmə prosesində qozun ilişməsinə səbəb ola bilər.
5. ❌ Vidanın birtərəfli geri çəkilməsi iki vint arasında yanlış hizalanmaya və komponentlərin toqquşmasına səbəb olur.
6. ✅ Sökülmə zamanı fotoşəkillər çəkin və komponentləri qeyd edin – bu, bir-birinə bağlı olan çoxsaylı bloklardan ibarət montajlar üçün xüsusilə vacibdir, çünki ardıcıllığı və ya bucağı yalnız yaddaşa əsaslanaraq yanlış hizalamaq çox asandır.
Əlaqədar Xəbərlər
- WPC qapı zolağının yanlış hizalanması problemini necə həll etmək olar?
- Tullantıların Plastik Taxta Maşınları üçün Kalıbın Optimizasiyası
- WPC qranulyator ekstruderinin istismarı zamanı vintin qəfil qırılmasının səbəbləri
- Yongte Mikroməsaməli keçirici boru istehsalını optimallaşdırır
- İnnovativ Susuz Təmizləmə Həlli Plastik Filmin təkrar emalında inqilab edir
- Tullantıların PE Plastik Taxta İstehsal Xətti üçün uğurlu sınaq işi
Mənə bir mesaj buraxın