WPC qapı zolağının yanlış hizalanması problemini necə həll etmək olar?
WPC Qapı Şeridinin Səbəbləri və Müalicələri (Əzilmə, Asimmetriya, Qalınlıq Dəyişikliyi, Burulma)
WPC qapıları PVC və ağac tozunun birləşdirilməsi yolu ilə istehsal olunur, adətən bir ekstruziya addımında formalaşan içi boş bir quruluşa malikdir. Profilin ümumi gücünü artırmaq üçün bir neçə gücləndirici qabırğa adətən içi boş boşluğun içərisinə quraşdırılır. Bu qabırğaların təhrif edilməsi təkcə səthin düzlüyünə təsir etmir, həm də struktur dəstəyi zəiflədir, sonrakı qapı panellərinin yığılması zamanı polad astarların düzgün daxil edilməsinə potensial olaraq mane olur, beləliklə, hazır qapının keyfiyyətinə və quraşdırma performansına birbaşa təsir göstərir. Geniş istehsal təcrübəsinə əsaslanaraq, Yongte mühəndisləri WPC qapının ekstruziyası zamanı qabırğaların deformasiyasının ümumi səbəblərini müəyyən etmiş və praktik həllər işləyib hazırlamışlar. Bunlar texniki mütəxəssislərə problemləri tez bir zamanda diaqnoz etməyə, parametrləri və avadanlıq parametrlərini tənzimləməyə, qüsur dərəcələrini aşağı salmağa və ardıcıl profil keyfiyyətini təmin etməyə imkan verir. Aşağıdakı bölmədə hər bir səbəb üçün xüsusi təzahürlər və həll yolları sistematik şəkildə təfərrüatlı şəkildə təfərrüatlandırılır, əhəmiyyətinə görə prioritet verilir.
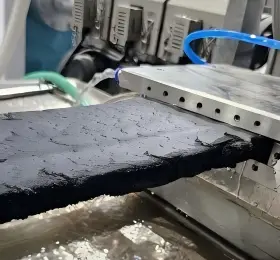
WPC qapı möhkəmləndirici zolaqlarındakı təhrif adətən daxili qabırğaları əhatə edir, o cümlədən yanal yerdəyişmələr və ya S formalı əyilmə, uyğun olmayan qalınlıq (daha qalın və daha nazik hissələr arasında dəyişir), ümumi burulma və ağır hallarda, xarici divardan qopma, boşluqların yanlış hizalanması və ya yenidən deformasiya.
Əsas mexanizm: maşın başlığından qeyri-bərabər ekstruziya → asimmetrik forma müqaviməti → qeyri-bərabər soyuducu büzülmə → əyri dartma gücünün paylanması.

1、WPC qapı ekstruziya kalıp başlığı və qəlib (ən çox yayılmış - problemlərin həllinə üstünlük verin)
Səbəblər
1. Balanssız qəlib axını kanalları: qabırğa və xarici divar arasında əhəmiyyətli axın müqaviməti fərqi; dar və ya uzun qabırğa qidalandırma kanalları xarici divara nisbətən material axını yavaşlayır, qabırğaların uzanmasına və əyilməsinə səbəb olur; alternativ olaraq qabırğa kanallarında lokallaşdırılmış material yığılması dəyişən axın sürətinə səbəb olur.
2. Qabırğanın asimmetrik boşluqları: Kalıbın bir kənarında daha böyük, digərində daha kiçik boşluqlar qeyri-bərabər qalınlıq yaradır (bir tərəfdən daha qalın, digər tərəfdən daha incə), bu da ekstruziya zamanı özünəməxsus əyilmələrə səbəb olur.
3. Kalıbın temperaturunun qeyri-bərabər paylanması: Qabırğa nahiyəsində həddindən artıq yüksək temperatur ərimənin axıcılığını artırır, uzanma və sapmaya səbəb olur; həddindən artıq aşağı temperaturlar ərimə elastikliyini və daxili gərginliyi artırır, nəticədə atılmadan sonra rebound və təhrif olur.
4. Die baş karbon yığılması: Kokslaşdırılmış ağac tozu möhkəmləndirici axın kanallarına yapışır, yerli tıxanmalara, axın dalğalanmalarına və dövri qabırğanın uyğunsuzluğuna səbəb olur.
5. Deformasiyaya uğramış və ya boş armatur çubuqları (digər dayaq çubuqları): Yanlış düzülməmiş əsas özəyi yerləşdirmə çubuqları armatur formalaşdıran mövqeyini mərkəzdən kənara sürüşdürərək, ekstruziya zamanı qabırğanın birbaşa sapmasına səbəb olur.
Həll yolları
1. Kalıbın hazırlanması: Xarici divar və qabırğa arasında boşalma nisbətlərini balanslaşdırmaq üçün qabırğa axını kanalını cilalayın; kifayət qədər material tədarükünü təmin etmək üçün qabırğanın kanaldakı mövqeyini müvafiq şəkildə genişləndirin, qabırğa axını sürətini xarici divarınkinə bir qədər bərabər və ya daha yavaş saxlayın, xarici divar axınının əhəmiyyətli dərəcədə sürətli olmasının qarşısını alın. Kalıbın açılış boşluqlarını kalibrləyin və möhkəmləndirici kənarı bərabər şəkildə tənzimləyin; əsas dayaq çubuqlarını yoxlayın, onların koaksiallığını bağlayın və hizalayın və hər hansı deformasiyaya uğramış çubuqları dəyişdirin.
2. Zonalı temperatur nəzarəti: Ərinmənin axıcılığını azaltmaq və geri sıçrayışı minimuma endirmək üçün qəlib nüvəsinin möhkəmləndirmə zonasını xarici divardan bir qədər aşağı temperaturda saxlayın; ağac tozunun karbonlaşmasının qarşısını almaq üçün ümumi temperaturu 185°C-dən aşağı saxlayın (PVC ağac-plastik kompozitlər üçün). Yığılmış koksu təmizləmək üçün kalıbı mütəmadi olaraq sökün; odun tozunun karbonlaşmasının və divarlara yapışmasının qarşısını almaq üçün fasilələr zamanı istilik izolyasiyası tətbiq edin.

2, Formulyasiya və maddi amillər
Səbəblər
1. Qeyri-bərabər hissəcik ölçüsü paylanması və yüksək nəmlik: İstilik rütubəti köpük və daxili qabarcıqlar yaradır, uyğun olmayan yerli gücə və qeyri-bərabər soyutma büzülməsinə səbəb olur, bu da əyilməyə səbəb olur; həddindən artıq qaba ağac tozu ərimiş materialın elastik modulunda əhəmiyyətli dalğalanmalara səbəb olur.
2. Yağlama balansının pozulması: Həddindən artıq xarici yağlama ərimə səthini çox sürüşkən edir, nəticədə qabırğa və formalaşdırma qolu arasında zəif təmas və potensial sapma; qeyri-kafi xarici yağlama sürtünməni artırır, formalaşdırma qolunun birtərəfli çəkilməsi altında qabırğanı deformasiya edir; qeyri-kafi daxili yağlama ərimə elastikliyini artırır, kif atıldıqda geri dönməyə səbəb olur.
3. Həddindən artıq kalsium karbonat doldurucu tərkibi: Ərinmənin elastikliyini azaldır və boyun möhkəmliyini zəiflədir, materialı dartılma təhrifinə meylli edir.
Materialın qeyri-bərabər qarışması və partiyanın dəyişməsi: Ərinmənin özlülüyündə, müxtəlif möhkəmləndirici çubuq qalınlığında və S-əyilmə formalaşmasında dövri dəyişikliklərə səbəb olur.
Həll yolları
1. Taxta tozunun qurudulması: Həddindən artıq qabalığın qarşısını almaq üçün rütubətə <1% nəzarət edin və vahid hissəcik ölçüsünü təmin edin.
2. Yağlama sistemini dəqiq tənzimləyin: Həddindən artıq xarici yağlanmanı azaldın; ərimənin homojenliyini yaxşılaşdırmaq üçün kifayət qədər daxili yağlama təmin edin; istilik sabitliyini təmin etmək üçün kiçik stabilizator düzəlişləri edin.
3. Stabil qarışdırma prosesi: Daimi yüksək sürətli qarışdırma və soyutma boşalma temperaturlarını qoruyun və hər partiyada ardıcıl qarışdırma vaxtını təmin edin.
3、Soyutma sisteminin formalaşması (formalanma mərhələsi qabırğanın formalaşdırılması üçün vacibdir)
Səbəb
1. Sol və sağ vakuum formalaşdıran qollar arasında asimmetriya: bir tərəfdən həddindən artıq vakuum qabırğaları özünə tərəf çəkir və yanlış hizalanmaya səbəb olur; yüksək vakuum nazik divarlı qabırğaları birbaşa deformasiya edir; qeyri-kafi vakuum qola düzgün yapışmağın qarşısını alır, mövqe qeyri-sabitliyinə səbəb olur.
2. Kalıp boşluğunun su kanallarında qeyri-bərabər soyutma: daxili tərəfin sürətli soyuması erkən sərtləşməyə səbəb olur, xarici tərəfin daha yavaş soyuması isə büzülməyə davam edir və möhkəmlətmə çubuğunu əyən diferensial yaradır.
3. Formalaşdırma qolunun giriş bələdçisinin aşınması və ya yanlış hizalanması: mərkəzdən kənar daxiletmə qabırğaları hizalanmadan çıxarır.
4. Formalaşdırıcı qolun daxili qabırğaları qəlib boşluğunun buruqlarına və pillələrinə uyğundur, nəticədə yüksək birtərəfli sürtünmə müqaviməti yaranır.
Həll
1. Tarazlığı təmin etmək üçün hər iki tərəfdən vakuumu müstəqil şəkildə tənzimləyin; ixtiyari artımlardan qaçınmaq; nazik divarlı sahələr üçün vakuumu müvafiq şəkildə azaldın.
2. Su dövrələrində sızma və ya tıxanma olub olmadığını yoxlayın; aydın tıxaclar; vahid soyutma üçün müvafiq boşluqlarda əlavə soyutma xətləri quraşdırın; giriş və çıxış suyunun temperaturuna nəzarət edin.
3. Kalıp başlığının, tənzimləyici qolun və dartma mexanizminin koaksial düzülməsini təmin etmək üçün tənzimləmə stansiyasını tənzimləyin; tənzimləmə qolunda buruqları doğrayın; ciddi şəkildə köhnəldikdə dəyişdirin.

4, Dartma və Ekstruziya Prosesi
Səbəb
1. Asinxron dartma və ya qeyri-bərabər kəmər gərginliyi (sol və sağ tərəflər arasında diferensial gərginlik); balanssız şaquli və ya yanal çəkmə qüvvəsi (bir tərəfi daha sıx), daxili qabırğaları əyən yanal stress; dəyişən dartma sürəti (sürətli və yavaş növbə ilə) qabırğanın uzanmasını dəyişdirir.
2. Ekstruziya və çəkmə sürətləri arasında uyğunsuzluq: Həddindən artıq çəkmə sürəti uzanır və qabırğaları incəldir, bu da boşalma zamanı geri sıçrayış və əyilməyə səbəb olan daxili daxili gərginlik yaradır; qeyri-kafi sürət qabırğaları sıxır, qabarıqlığa və deformasiyaya səbəb olur.
3. Qeyri-sabit vint fırlanması və dəyişkən ərimə təzyiqi: Pulsasiya edən boşalma qabırğa qalınlığında dövri dəyişikliklərə səbəb olur, nəticədə dalğalı əyrilik yaranır.
4. Kəsmə ucluğu ilə formalaşdırma qolu arasında səhv hava boşluğu: Həddindən artıq boşluq ərinmiş materialın sərbəst şəkildə uzanmasına imkan verir, sapmaya meyllidir; qeyri-kafi boşluq matritsa ilə materialın toqquşması riskini yaradır.
Həll
1. Traktoru kalibrləyin: Hər iki tərəfdən vahid kəmər gərginliyini təmin edin, aşınmaya yoxlayın və çəkmə sürətinin sabitliyini yoxlayın.
2. Ekstruziya və çəkmə sürətlərini balanslaşdırın: Qabırğanın uzanma sürətini minimuma endirmək; ağac-plastik profillər üçün daxili gərginliyi azaltmaq üçün mümkün olan ən aşağı uzanma dərəcəsini qoruyun.
3. Sistem təzyiqini sabitləşdirin: Tıxanmış filtr ekranlarını yoxlayın və təzyiqin pulsasiyasını minimuma endirmək üçün düzgün konfiqurasiyanı təmin edin.
4. Profilin formalaşdırma qoluna daxil olmasından əvvəl yanal yerdəyişmənin qarşısını almaq üçün 10-20 mm hava boşluğu saxlayın.
5、Son Rebound (soyutma başa çatdıqdan sonra möhkəmləndirici çubuqlar tədricən deformasiyaya uğrayır)
Səbəb: Qalıq daxili gərginlik, düzgün olmayan soyutma qradiyenti, səthin həddindən artıq sürətli soyuması, davamlı daxili büzülmə və sonradan qabırğa deformasiyası.
Qarşı tədbirlər: Soyuducu su çənini genişləndirin və soyutmadan sonra daxil edin; kəskin temperatur düşməsinin qarşısını almaq üçün soyutma gradientini yüksəkdən aşağıya tənzimləyin; çəkmə nisbətini müvafiq olaraq azaldın.
Əlaqədar Xəbərlər
- Tullantıların Plastik Taxta Maşınları üçün Kalıbın Optimizasiyası
- WPC Pelletizing Machine üçün Sökülməsi və Quraşdırılması Paralel Cüt Vida
- WPC qranulyator ekstruderinin istismarı zamanı vintin qəfil qırılmasının səbəbləri
- Yongte Mikroməsaməli keçirici boru istehsalını optimallaşdırır
- İnnovativ Susuz Təmizləmə Həlli Plastik Filmin təkrar emalında inqilab edir
- Tullantıların PE Plastik Taxta İstehsal Xətti üçün uğurlu sınaq işi
Mənə bir mesaj buraxın